采用模具生产预制围墙板 工厂流水线自动化浇筑、振实与养护施工技术
随着建筑工业化进程的加速,预制围墙板因其施工速度快、质量稳定、环保节能等优势,在各类工程中得到了广泛应用。采用模具进行工厂内流水线自动化生产,是实现预制围墙板高质量、高效率的核心路径。本文将围绕预制围墙板的模具设计、自动化浇筑、振实工艺以及养护施工等关键环节展开阐述。
一、模具设计与流水线布局
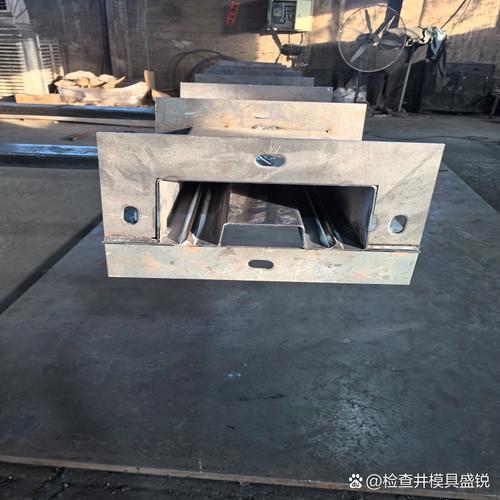
预制围墙板的模具通常采用钢制或高精度铝合金材料,根据墙板规格(如长度、厚度、表面纹理)进行定制化设计。模具应具备足够的刚度与稳定性,确保在反复振动和周转过程中不变形。流水线布局一般包括:模板清理与涂刷脱模剂工位、钢筋网片铺设工位、混凝土浇筑工位、振实工位、养护工位以及脱模吊运工位。各工位通过辊道或摆渡车连接,形成连续作业流,减少物料搬运时间,提高生产效率。
二、自动化浇筑技术
自动化浇筑是流水线的核心环节。通常采用混凝土布料机或智能浇筑机器人,根据预设程序将拌合好的混凝土均匀布入模具内。浇筑过程中需控制混凝土的坍落度(一般控制在120-160mm)和浇筑速度,避免出现离析或模具局部过载。对于带有装饰面或保温层的复合墙板,可采用分层浇筑工艺,先浇筑结构层再浇筑面层,确保层间粘结牢固。自动化系统可实时监测料位与浇筑量,并与振实工位联动,实现精准控制。
三、振实工艺与设备
振实是保证预制围墙板密实度和表面质量的关键工序。常用振实设备包括振动台、振动棒和表面振动器。在流水线中,模具置于振动台上,通过高频微幅振动(频率50-100Hz,振幅0.5-1mm)使混凝土液化排出气泡。振实时间需根据板厚和混凝土性能确定,一般为30-90秒,避免过振导致骨料下沉或离析。对于高精度墙板,可结合真空脱水或加压振动技术,进一步提高密实度。振实完成后,需对表面进行抹平处理,为后续养护创造条件。
四、养护施工技术
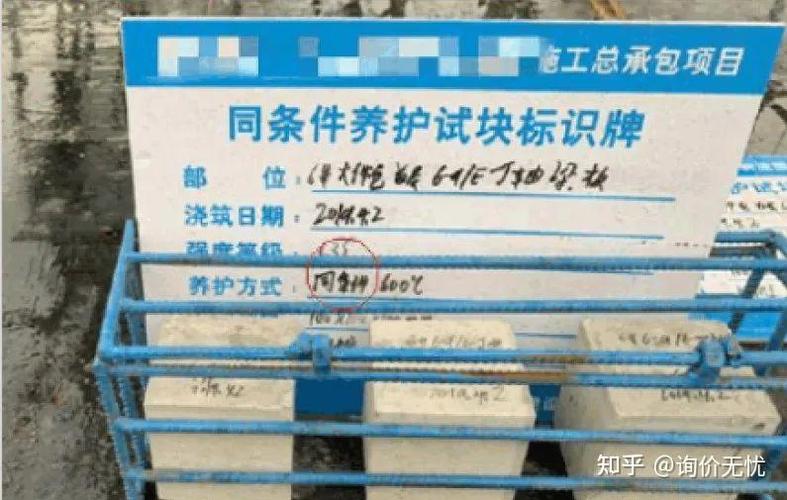
养护是决定预制围墙板强度发展和耐久性的重要环节。工厂内通常采用蒸汽养护或自然养护结合喷淋的方式。蒸汽养护可显著缩短养护周期,一般分为静停(2-3小时)、升温(2-3小时,升温速率≤20℃/h)、恒温(4-8小时,温度控制在60-80℃)和降温(降温速率≤15℃/h)四个阶段。养护过程中需控制相对湿度在90%以上,防止墙板表面失水开裂。对于表面有装饰要求的墙板,可采用保湿覆盖或养护剂喷涂,确保养护均匀。养护完成后,墙板强度需达到设计值的75%以上方可脱模吊运。
五、质量控制与施工注意事项
在流水线生产中,应建立从原材料检验、模具精度校验、混凝土拌合质量到养护温湿度记录的全过程质量档案。每批墙板需抽检外观质量、尺寸偏差和抗压强度。施工养护环节要特别注意:脱模后墙板应静置存放,避免堆叠过高导致变形;吊运时采用专用吊具,防止磕碰边角;现场安装前需对墙板进行二次检查,确保无裂缝或缺损。
采用模具生产预制围墙板,通过工厂内流水线自动化浇筑、振实与养护,不仅大幅提升了生产效率和产品一致性,还降低了现场湿作业和材料浪费。随着智能控制技术和新型养护装备的不断引入,预制围墙板的生产将更加绿色、精密,为建筑工业化发展提供有力支撑。
如若转载,请注明出处:http://www.czjwcom.com/product/27.html
更新时间:2026-11-01 04:48:57